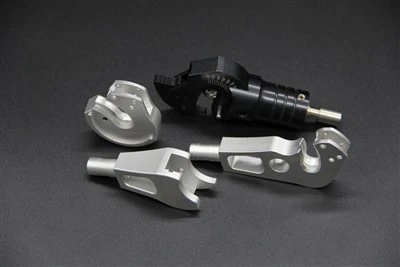
Imkoniyatlarga umumiy nuqtai
|
Parametr |
Spetsifikatsiya |
|
Tolerantlik diapazoni |
± 0,01 mm dan ± 0,05 mm gacha; muhim xususiyatlarga nisbatan qattiqroq |
|
Mashina platformalari |
3 eksa, 4 eksa va 5 eksa CNC tegirmonlari |
|
Ish qismining maksimal hajmi |
1200 × 800 × 600 mm gacha |
|
To'plam oralig'i |
Prototip (1-10 dona) ishlab chiqarishga (minglab) |
|
Oddiy yetkazib berish vaqti |
7-15 ish kuni |
Materiallar darajasi va tanlash bo'yicha ko'rsatmalar
Turli xil zanglamaydigan po'latlar to'sar ostida juda farq qiladi. 304 va 304L umumiy sanoat va oziq-ovqat{2}}korroziyaga chidamliligi muvozanati va nisbiy ishlov berish qobiliyati tufayli. 316 aloqa komponentlari uchun ishchi kuch bo'lib qoladi{3}} va 316L xloridlarga va kimyoviy hujumga yaxshi qarshilik ko'rsatish uchun molibden qo'shadi; ular ham-agressivroq ishlaydi, shuning uchun asbob geometriyasi va oziqlanish tezligi mos ravishda sozlanishi kerak. 17-4Yoruvdan tozalangan holatda PH yumshoqroq boshlanadi-va ishlov berilgandan keyin yogʻingarchilik bilan qattiqlashishi mumkin-konstruktiv qismlar uchun foydali boʻlgan yuqori quvvat darajasiga erishish uchun. 430 korroziyalilik talabi pastroq boʻlganda.
Biz DFM davomida har bir qismning funktsional talablarini ko'rib chiqamiz, shuning uchun tanlangan sinf ham ishlash ehtiyojlariga, ham amaliy ishlov berish qobiliyatiga mos keladi. Issiqlik o'tkazuvchanligi, qattiqlik darajasi va chip shakllanishi xususiyatlari zanglamaydigan po'latdan ishlov berishning yakuniy jarayoni rejasiga ta'sir qiladi.
Yupqa{0}}devor qismlarida buzilishlarni nazorat qilish
Devor qalinligi taxminan 1,5 mm dan pastga tushganda, an'anaviy qisish va agressiv materiallarni olib tashlash deyarli har doim o'lchovli burilishlarni keltirib chiqaradi. To'sardan tebranish yupqa qismga ulanadi va materialni olib tashlash natijasida chiqarilgan qoldiq stress qismning bahoriga olib keladi. Bizning yondashuvimiz mahkamlashdan boshlanadi: tekis plitalar uchun vakuumli shtutserlar yoki siqish kuchini bir necha nuqtada to'plash o'rniga katta maydonga tarqatadigan maxsus yumshoq jag'lar. Keyin zahira lamel ulanishi kamaytirilgan boshqariladigan qatlamlarda chiqariladi, shuning uchun kesish kuchlari past bo'ladi. Asbob yo'llari uzluksiz chip yukini saqlab turish va tebranishlarni qo'zg'atadigan keskin yo'nalish o'zgarishiga yo'l qo'ymaslik uchun yozilgan. Eng muhim tibbiy va datchik korpuslarida materialning asosiy qismi tozalangandan so'ng, biz oraliq stressni bartaraf etish-operatsiyalarini kiritamiz. Ushbu kombinatsiyalangan usullar muntazam ravishda tekislik va o'lchov aniqligini saqlab qolgan holda, devorlari 0,5 mm gacha ingichka bo'lgan zanglamaydigan po'latdan yasalgan CNC frezalash qismlarini ishlab chiqaradi.
Zanglamaydigan po'latdan yasalgan iplarni o'tkazish strategiyalari
Ham metrik, ham birlashtirilgan iplar 6H/6g yoki ekvivalent sinflarga ishlab chiqariladi. Ip frezalash zanglamaydigan qismlarning ko'pchiligi uchun bizning afzal ko'rgan usulimizga aylandi. Uzluksiz spiral asboblar yo'li teginish aylanishiga qaraganda kamroq lahzali kuchlarni hosil qiladi, bu esa ipning yon tomonlarini qattiqlashtiruvchi ish imkoniyatlarini kamaytiradi va ko'r teshiklarda asbobning sinishi xavfini kamaytiradi. Xuddi shu asbob ichki va tashqi iplarni kesishi mumkin va kichik qadam yoki diametrni tuzatish oddiy. Tsikl vaqti ustunlik qiladigan-yuqori hajmli, sayoz teshiklar uchun ushlab turiladi. Dasturchilar usulni ip o'lchami, chuqurligi, material darajasi va buyurtma miqdorini ko'rib chiqqandan so'ng tanlaydilar, bu jarayonning eng tezkor variantga sukut bo'yicha sukut bo'yicha emas, balki mustahkam bo'lishini ta'minlaydi.
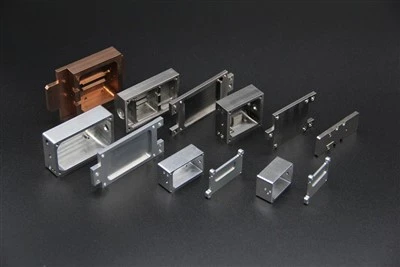
Ishning qattiqlashishiga qarshi turish
Zanglamaydigan sirt plastik deformatsiyaga uchraganida yuzaga keladigan tez qotib qolishi asbobning muddatidan oldin ishdan chiqishi va sirtning yomon qoplamasining eng katta sababidir. Qattiqlashtirilgan qatlam hosil bo'lgandan so'ng, keyingi o'tish materialdan sezilarli darajada qattiqroq bo'lgan materialni kesib, eskirishni tezlashtiradi va ko'proq issiqlik hosil qiladi. Biz TiAlN yoki AlCrN qoplamali o'tkir, ijobiy-qo'rqinchli karbid asboblarni tanlab, kesish tezligini 304/316 uchun odatda 80 dan 150 m/min gacha (pastga qarab 17-4PH ga sozlangan) va kesish tezligini har doim oldingi kesilgan asbobga nisbatan etarlicha yuqori ushlab turish orqali bu sikldan oldindamiz. teri. Kesish zonasiga aniq yo‘naltirilgan yuqori bosimli{10}}sovutish suvi issiqlikni ham, chiplarni ham sirtni qattiqlashishidan-olib tashlaydi. Moslashuvchan asboblar yo'llari turar joy yoki ishqalanishni yanada cheklaydi. Kombinatsiya kesish zonasini barqaror ushlab turadi va hatto ko'p ishlaydigan zanglamaydigan CNC ishlov beriladigan qismlarda ham sirt yaxlitligini saqlaydi.
Ishlab chiqarish ketma-ketligi
Har bir buyurtma boshqariladigan ketma-ketlikka amal qiladi. Chizmalar yoki SAPR modellari avval ishlab chiqarish qobiliyati, bardoshlik toʻplami-va materialga mosligi uchun DFM tekshiruvidan oʻtadi. CAM dasturlash va asboblarni tanlash, shundan so'ng birinchi -maqola bo'lagi kesiladi va to'liq o'lchanadi. Ishlab chiqarishni frezalash zanglamaydigan po'latdan ishlov berish uchun mo'ljallangan dastgohlarda davom etadi,-prosesda ma'lum vaqt oralig'ida tekshiriladi. Chiqindilarni tozalash qo'lda yoki avtomatlashtirilgan usullar bilan amalga oshiriladi, so'ngra belgilangan sirtni tozalash-passivatsiya, elektropolishing yoki boshqa pardozlash ishlari amalga oshiriladi. Kritik o'lchamlar koordinata o'lchash mashinasida tekshiriladi va hujjatlashtiriladi. Keyin qismlar tozalanadi, himoyalanadi va jo'natish uchun qadoqlanadi. Bu ish jarayoni CNC ishlangan zanglamaydigan po'latdan yasalgan komponentlarning bitta prototipi yoki ko'p{11}}ming-bo'lak ishlab chiqarish partiyasi bo'ladimi, izchil natijalar beradi.
Sifat tizimi va hujjatlar
Korxona ISO 9001 sifat menejmenti tizimi asosida ishlaydi. Har bir zanglamaydigan partiya EN 10204 3.1. o'lchovli tekshiruv hisobotlari, material sertifikatlari va sirt{3}}parchalash ma'lumotlariga mos keladigan tegirmon sertifikati bilan ta'minlanadi. Uzoqroq ishlab chiqarishda biz statistik jarayon nazoratini qo'llaymiz, shunda qobiliyat vaqt o'tishi bilan ko'rinadigan va barqaror bo'lib qoladi.
Oddiy ilovalar
Nozik zanglamaydigan qismlar bizning mashinalarimizdan tibbiy asboblar va jarrohlik asboblari, oziq-ovqat mahsulotlarini qayta ishlash va farmatsevtika uskunalari,-dengiz va dengiz uskunalari, kimyoviy{1}}texnologik klapanlar va armatura hamda analitik asboblar uchun mo‘ljallangan. Ushbu sektorlarda tozalik va hujjatlar talablari yaxshi tushuniladi va shunga mos ravishda qo'llab-quvvatlovchi paketlar tayyorlanishi mumkin.
Nima uchun bu zavodni tanlash kerak
Zamonaviy 5{1}}eksa platformalar, yuqori{2}}bosimli sovutish suvi tizimlari va-uydagi CMM qobiliyati bilan jihozlangan maxsus zanglamaydigan po'latdan yasalgan hujayra quvvatimizning asosini tashkil qiladi. 1-darajali tibbiy asbob-uskunalar ishlab chiqaruvchisi uchun bir vakillik dasturida, yupqa-devorli 316L datchik korpuslari oldingi yetkazib beruvchining an'anaviy o'rnatishi ostida bir necha marta egri bo'lgan. Vakuumli qisish, qatlamli materiallarni olib tashlash va oraliq stressni bartaraf etish-bosqichiga o‘tish orqali biz talab qilinadigan tekislikni saqlab qolish va birinchi ishlab chiqarish partiyasini mijozning ichki jadvalidan ikki hafta oldin yetkazib berish bilan birga, 18% dan 2% gacha kamaytirdik. Xuddi shunday natijalarga{16}}yuqori hajmli 304 klapan korpuslari va korroziyaga qarshi muhim dengiz armaturalarida erishildi. Shunday qilib, mijozlar dasturning boshida texnik muammolarni hal qilish va prototipdan barqaror ishlab chiqarishgacha bo'lgan miqyosda tuzilgan zanglamaydigan po'latdan yasalgan frezalash zavodidan barqaror uzluksiz ta'minotga ega bo'lishadi.
TSS
Savol: Qanday zanglamaydigan po'latdan ishlov berishingiz mumkin?
A: 304, 304L, 316, 316L, 17-4PH va 430 muntazam ravishda qayta ishlanadi. Tanlangan dupleks navlari va boshqa qotishmalar chizmalar va ishlash talablari mavjud bo'lganda baholanishi mumkin.
Savol: Yupqa{0}}devor qismlarini buzilmasligi uchun qanday amaliy qadamlar kerak?
Javob: Vakuumli yoki yumshoq{0}}jag'li armatura siqish kuchini taqsimlaydi, qatlamli asboblar yo'llari qisqartirilgan radial chuqurlikdagi kesish kuchlarini cheklaydi va devor qalinligi taxminan 1 mm dan pastga tushganda oraliq kuchlanishni bartaraf etish kiritiladi. Ushbu chora-tadbirlar 0,5 mm gacha bo'lgan devorlarni ishonchli ishlab chiqarish imkonini beradi.
Savol: Qanday tolerantliklar haqiqatga mos keladi?
Javob: Xususiyat o'lchamiga, geometriyaga va material darajasiga qarab, odatiy qobiliyat ± 0,01 mm dan ± 0,05 mm gacha. Jarayonni optimallashtirish va yakuniy CMM tekshiruvi qo'llanilganda muhim xususiyatlarni qattiqroq ushlab turish mumkin.
Savol: Ishning qattiqlashishi amalda qanday nazorat qilinadi?
Javob: Ijobiy geometriyaga ega o‘tkir qoplamali asboblar, asbobni qotib qolgan qatlam ostida ushlab turadigan kesish parametrlari va yo‘naltirilgan yuqori{0}}bosimli sovutish suyuqligi asosiy himoyani tashkil qiladi. Asbob yo'llari ishqalanish yoki yashashdan saqlanish uchun ham yozilgan.
Savol: Ip frezalash qachon teginishdan ko'ra afzalroq?
Javob: Ip frezalash ko'pgina zanglamaydigan ilovalar uchun tanlanadi, chunki u pastroq kuchlarni hosil qiladi, yonbosh qoplamasini yaxshilaydi va ko'r yoki chuqur teshiklarda sinish xavfini kamaytiradi. Tegishli -hajmli sayoz teshiklar uchun teginish mumkin bo'lib, bu erda aylanish vaqti asosiy masala.
Savol: Qaysi muddatlarni kutish kerak?
Javob: Aksariyat prototip va kichik{0}}to‘plamli buyurtmalar 7–12 ish kuni ichida jo‘natiladi. Kattaroq ishlab chiqarish hajmi umumiy 7–15 ish kuni-darasida hajm va murakkablikka qarab rejalashtirilgan; kerak bo'lganda tezlashtirilgan uyalar tashkil etilishi mumkin.
Issiq teglar: zanglamaydigan po'latdan cnc frezalash xizmatlari, Xitoy zanglamaydigan po'latdan cnc frezalash xizmatlarini ishlab chiqaruvchilar, etkazib beruvchilar, zavod